はじめに
機械装置設計では、ワークを決まった位置に保持するために、クランプ機構を使うことがあります。
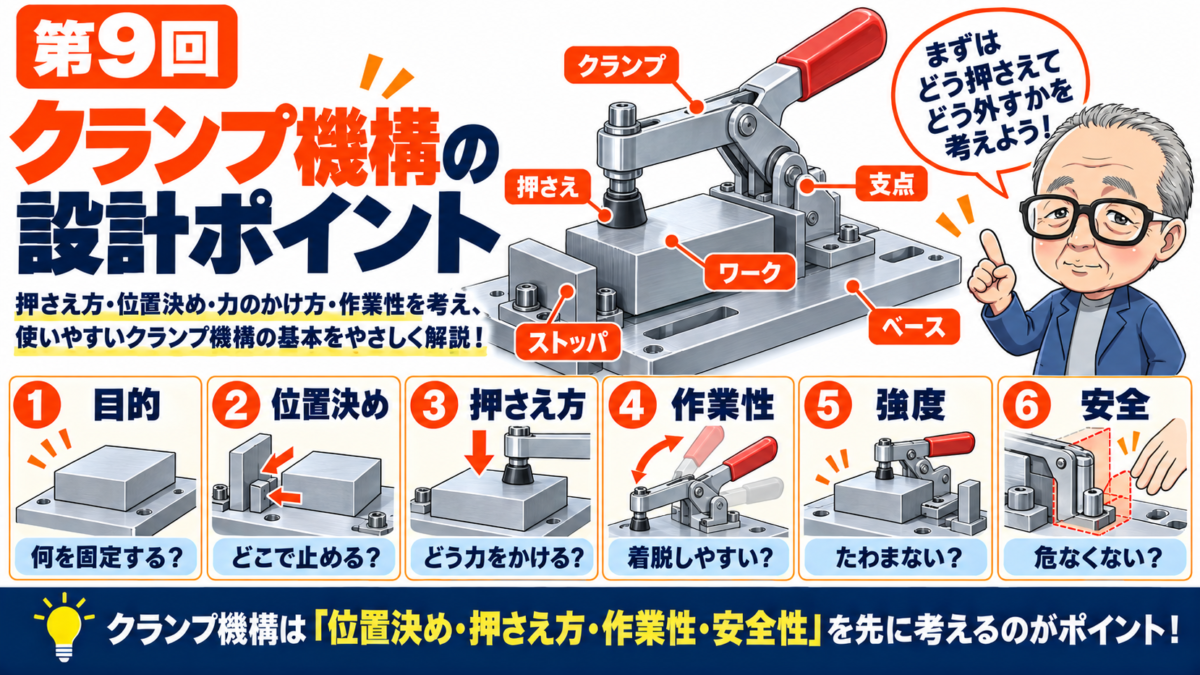
クランプ機構とは、ワークを押さえたり、挟んだりして、作業中に動かないようにする仕組みです。
たとえば、
- 上からワークを押さえる
- 横から基準面へ押し付ける
- エアシリンダでクランプする
- トグルクランプで手動固定する
- 治具の押さえ板で固定する
- チャックやバイスで挟む
といった方法があります。
クランプが不安定だと、加工中や組付け中にワークがずれたり、浮いたりします。
逆にクランプ力が強すぎると、ワークが変形したり、傷が付いたりすることがあります。
今回は、機械設計初心者向けに、
「クランプ機構の設計ポイント」
について解説します。
クランプの役割を整理する
まず大切なのは、クランプの役割を整理することです。
クランプは、ワークの位置を決めるためのものではなく、
決まった位置を保持するためのもの
と考えると分かりやすいです。
ワークの位置は、基準面、ピン、ストッパ、ガイドなどで決めます。
そのあとで、クランプによってワークが動かないように保持します。
たとえば、ワークがストッパに当たる前に上から押さえてしまうと、中途半端な位置で固定されてしまいます。
また、横から強く押しすぎると、基準面から浮いたり、ワークが変形したりすることがあります。
設計時には、
ワークの位置はどこで決まるのか
クランプはどの方向の動きを止めるのか
位置決め後にクランプしているか
を確認します。
クランプは、位置決めとセットで考えますが、役割は分けて考えることが大切です。
押さえる方向を考える
クランプ機構では、ワークをどの方向から押さえるかが重要です。
基本的には、ワークを基準面に押し付ける方向へ力をかけます。
たとえば、下面を基準にするなら、上から押さえて下面へ密着させます。
側面を基準にするなら、反対側から横方向に押して、基準面へ当てます。
このように、クランプ力の向きと基準の関係を合わせることが大切です。
押さえる方向が悪いと、
- ワークが基準面から浮く
- ワークが傾く
- 位置がずれる
- クランプ時にこじれる
- 作業中に動きやすい
といった問題が起こります。
設計時には、
どの面に押し付けたいのか
押さえる力の方向は基準に向いているか
クランプ時にワークが逃げないか
浮き上がりや傾きが出ないか
を確認します。
クランプは、強さだけでなく、押さえる方向が重要です。
押さえる位置を考える
クランプでは、押さえる位置も大切です。
同じ力で押さえても、位置が悪いとワークが傾いたり、変形したりします。
たとえば、薄い板物を端だけで押さえると、中央が浮くことがあります。
長いワークを片側だけで押さえると、反対側が動くことがあります。
基準面から離れた位置を強く押すと、ワークが回転するようにずれる場合もあります。
設計時には、
ワークのどこを押さえると安定するか
基準面や受け面から離れすぎていないか
押さえたときにワークが傾かないか
薄い部分や弱い部分を押していないか
を確認します。
基本的には、受けている場所や基準に近い位置を押さえると安定しやすくなります。
クランプ位置は、ワークの形状や剛性を見ながら決めることが大切です。
クランプ力は強ければよいわけではない
クランプは、強ければ強いほどよいわけではありません。
必要以上に強く押さえると、ワークが変形したり、傷が付いたり、治具側がたわんだりします。
特に注意したいのは、
- 薄板
- 樹脂部品
- ゴム部品
- アルミ部品
- 塗装品
- メッキ品
- 外観部品
などです。
これらは、強く押さえると変形や打痕が出やすくなります。
一方で、クランプ力が弱すぎると、作業中にワークが動いてしまいます。
設計時には、
作業中にどのような力がワークにかかるか
その力に対してワークが動かないか
押さえ力でワークが変形しないか
傷を付けてはいけない面を押していないか
を確認します。
クランプ力は、ワークを動かさないために必要な分だけかけるのが基本です。
手動クランプと自動クランプを使い分ける
クランプには、手動式と自動式があります。
手動クランプには、トグルクランプ、ねじクランプ、レバー式の押さえなどがあります。
自動クランプには、エアシリンダや電動アクチュエータを使ったものがあります。
手動クランプは構造がシンプルで、少量生産や段取り替えが多い装置に向いています。
作業者が状態を見ながら締められるため、ワークのばらつきにも対応しやすい場合があります。
一方、自動クランプは、繰り返し作業やサイクルタイムを短くしたい場合に向いています。
ただし、センサー確認、安全対策、配管、制御が必要になることがあります。
設計時には、
生産数は多いか
毎回同じワークを扱うか
作業者がクランプしても問題ないか
クランプ完了確認が必要か
自動化によるコスト増に見合うか
を確認します。
すべてを自動クランプにすればよいわけではありません。
作業内容に合わせて、手動と自動を使い分けることが大切です。
クランプ完了を確認する
自動クランプを使う場合は、クランプ完了の確認も重要です。
ワークを押さえたつもりでも、実際にはワークが浮いていたり、途中で引っかかっていたりすることがあります。
クランプが不完全なまま次の動作に進むと、加工不良や装置トラブルにつながります。
確認方法としては、
- シリンダの前進端を確認する
- クランプ部の位置をセンサーで確認する
- ワークの浮きを検出する
- 圧力や推力の変化を見る
- 作業者が目視確認する
などがあります。
ただし、シリンダ前進端を確認しても、ワークを正しく押さえているとは限りません。
ワークがない状態でも、シリンダは前進端に到達することがあるからです。
設計時には、
何をもってクランプ完了とするか
ワーク有無確認は別に必要か
浮きやセットミスを検出する必要があるか
確認センサーの調整や交換ができるか
を考えます。
クランプ完了確認は、動作フローとセットで考えると分かりやすくなります。
逃げと作業スペースを考える
クランプ機構では、押さえる部分だけでなく、逃げや作業スペースも重要です。
ワークをセットするときにクランプが邪魔になると、作業しにくくなります。
また、クランプを解除しても、ワークを取り出す方向に押さえ部品が残っていると、取り出せない場合があります。
設計時には、
ワーク投入時にクランプが邪魔にならないか
クランプ解除時に十分な逃げ量があるか
手や工具を入れるスペースはあるか
ワークを取り出す方向をふさいでいないか
配線や配管と干渉しないか
を確認します。
クランプは、押さえている状態だけでなく、解除した状態も見る必要があります。
装置では、セット、クランプ、作業、解除、取り出しの流れまで考えることが大切です。
クランプ機構チェックリスト
クランプ機構を設計するときは、次の内容を確認するとよいです。
1. 役割と順番
- ワークの位置決め方法が決まっている
- 位置決め後にクランプする流れになっている
- クランプが位置決めの邪魔をしていない
- クランプで止めたい方向が明確になっている
2. 押さえる方向・位置
- 基準面に押し付ける方向に力がかかっている
- クランプ時にワークが浮かない
- 押さえ位置が基準や受け面から離れすぎていない
- 薄い部分や弱い部分を強く押していない
3. クランプ力
- 作業中にワークが動かない力を確保している
- クランプ力でワークが変形しない
- 傷を付けてはいけない面を押していない
- 必要に応じて樹脂・ゴム・当て板を検討している
4. 手動・自動の選定
- 手動クランプで十分か確認している
- 自動化する目的が明確になっている
- クランプ完了確認の必要性を考えている
- センサーや配管のスペースを確保している
5. 作業性・逃げ
- ワーク投入時にクランプが邪魔にならない
- クランプ解除時に十分な逃げ量がある
- 手や工具を入れるスペースがある
- ワークを取り出しやすい
- メンテナンス時にクランプ部品を交換できる
まとめ
クランプ機構は、ワークを安定して保持するための重要な仕組みです。
ただ強く押さえるだけでは、良いクランプとは言えません。
クランプ機構では、
位置決め後に押さえること
基準面へ向かって押さえること
押さえる位置を考えること
ワークを変形させないこと
手動と自動を使い分けること
クランプ完了を確認すること
セットや取り出しの邪魔にならないこと
が大切です。
良いクランプ機構とは、ワークを無理に押さえ込む構造ではありません。
ワークを正しい位置に保持し、作業中に動かず、変形や傷を出さず、セットや取り出しもしやすい構造
です。
初心者のうちは、クランプを考えるときに、まず
どこで位置を決め、どの方向へ押さえ、解除したときにワークを取り出せるか
を確認することをおすすめします。
次回は、
「搬送機構の基本」
について解説します。