はじめに
機械装置設計では、ワークを毎回同じ位置に安定してセットすることが重要です。
このとき必要になるのが、ワーク位置決め機構です。
ワーク位置決め機構とは、ワークの位置や姿勢を決めるための仕組みです。
たとえば、
- 基準面に当てる
- ピンで穴を拾う
- ストッパに突き当てる
- Vブロックで丸物を受ける
- ガイドで搬送方向を決める
- クランプで基準面に押し付ける
といった方法があります。
位置決めが不安定だと、加工位置、組付け位置、検査位置、センサー検出位置が安定しません。
今回は、機械設計初心者向けに、
「ワーク位置決め機構の考え方」
について解説します。
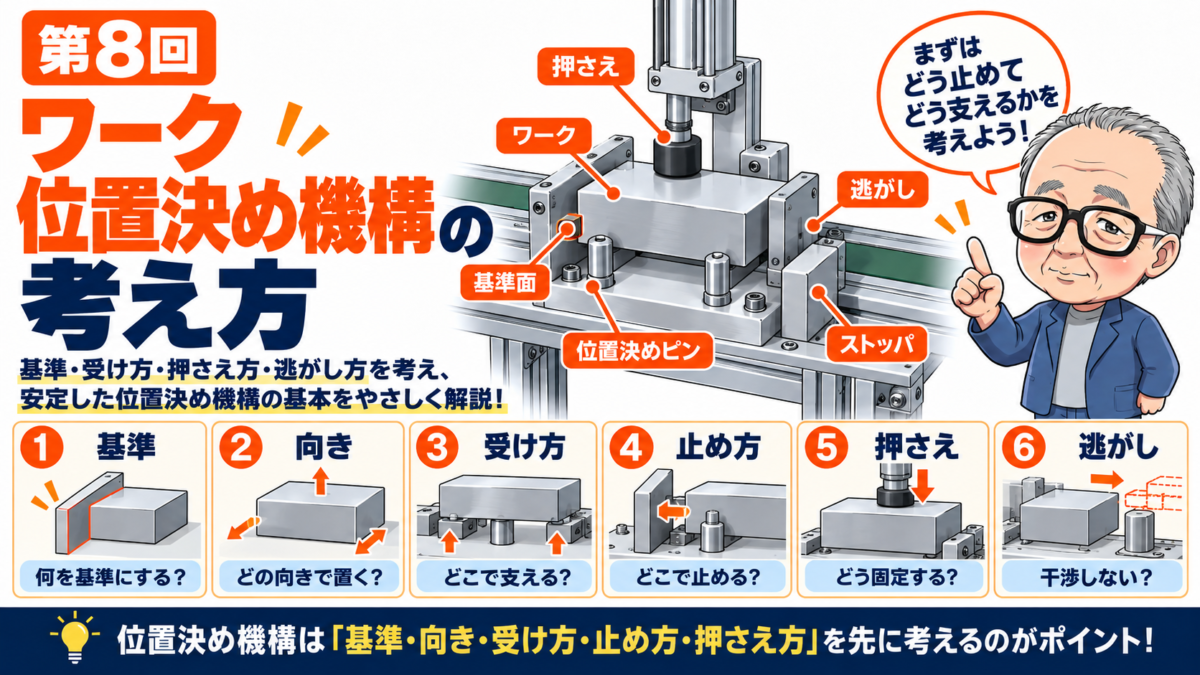
まずワークの基準を決める
ワーク位置決めで最初に考えることは、
どこを基準にするか
です。
基準とは、ワークの位置や姿勢を決めるための面や穴のことです。
たとえば、
- 下面で高さを決める
- 側面で左右位置を決める
- 端面をストッパに当てて前後位置を決める
- 穴にピンを入れて位置を決める
といった考え方があります。
ここで注意したいのは、ばらつきの大きい場所を基準にしないことです。
溶接面、曲げ面、バリが出やすい切断面、ゴムや樹脂の変形しやすい部分などは、基準として不安定な場合があります。
基準が不安定だと、ワークの位置が毎回変わり、装置の動作も安定しません。
設計時には、
どの面が安定しているか
どの穴が基準として使えるか
次工程に必要な位置精度に関係する場所はどこか
を確認します。
位置決め機構は、まず基準を決めるところから始まります。
方向ごとに役割を分ける
ワーク位置決めでは、前後、左右、上下、回転方向を分けて考えると整理しやすくなります。
すべてを何となく押さえるのではなく、
高さ方向は受け面
左右方向は側面当て
前後方向はストッパ
回転方向はピンや当て面
というように、方向ごとに役割を持たせます。
たとえば、平らなワークであれば、まず下面を受けて高さを決めます。
次に、側面を当てて左右位置を決めます。
最後に、端面をストッパに当てて前後位置を決めます。
このように考えると、どこで位置を決めているのかが分かりやすくなります。
反対に、複数の部品で同じ方向を強く拘束すると、ワークのばらつきの逃げ場がなくなり、セットしにくくなります。
ピン位置決めでは逃げを考える
ワークに穴がある場合は、ピンで位置決めすることがあります。
ピン位置決めは繰り返し精度を出しやすい方法ですが、拘束しすぎに注意が必要です。
たとえば、2本の丸ピンでワークを位置決めすると、ワーク側の穴ピッチや治具側のピンピッチに誤差がある場合、ワークが入らないことがあります。
そのため、1本は丸ピンで基準位置を決め、もう1本はダイヤピンや長穴方向の逃げを持たせて、回転止めとして使うことがあります。
設計時には、
どの穴を基準にするか
穴のばらつきはどれくらいあるか
2本ピンで拘束しすぎていないか
ワークを抜き差ししやすいか
ピン先端に面取りやテーパが必要か
を確認します。
ピンは便利ですが、逃げを考えないと現場で使いにくい治具になります。
当て面・ストッパは自然に当たる形にする
ワークの外形を使う場合は、当て面やストッパで位置を決めます。
たとえば、ワークを奥へ押し当てて前後方向を決めたり、側面ガイドに当てて左右方向を決めたりします。
このとき大切なのは、ワークが自然に基準へ当たることです。
作業者が毎回強く押し込まないと位置が決まらない構造では、位置がばらつきやすくなります。
また、当て面が小さすぎたり、バリやゴミが入りやすかったりすると、ワークが正しい位置に当たりません。
設計時には、
ワークが当たりやすい形状か
当て面の大きさは十分か
バリやゴミで浮きにくいか
摩耗したときに交換できるか
押し当てる方向は作業しやすいか
を確認します。
当て面やストッパは単純な部品ですが、位置決めの安定性に大きく影響します。
クランプは位置決め後に行う
ワークを固定するために、クランプや押さえを使うことがあります。
ここで大切なのは、
位置を決めてからクランプする
という順番です。
位置が決まる前に強く押さえてしまうと、ワークが中途半端な位置で固定されることがあります。
たとえば、ワークがストッパに当たりきる前に上から押さえると、前後位置がずれたまま固定されます。
また、クランプ力が強すぎると、ワークが浮いたり、変形したりすることもあります。
設計時には、
ワークが基準に当たってから押さえているか
クランプ力でワークが動かないか
クランプ力でワークが変形しないか
押さえ位置が基準から離れすぎていないか
を確認します。
クランプは、位置を決めるためのものではなく、決まった位置を保持するためのものと考えると分かりやすいです。
作業者がセットしやすい形にする
位置決め機構は、精度だけでなく作業性も大切です。
正確に位置が決まる構造でも、ワークをセットしにくいと現場では使いにくくなります。
たとえば、
- ピンに入りにくい
- ワークを斜めにしないと入らない
- 手を入れるスペースが狭い
- 表裏や向きを間違えやすい
- ワークを取り出しにくい
といった問題があります。
設計時には、
ワークを自然に置けるか
ピンやガイドに入りやすい面取りがあるか
手を入れるスペースはあるか
向き間違いを防げるか
取り出しやすいか
を確認します。
治具や装置は、毎回同じ作業を繰り返します。
作業者が迷わず、無理なくセットできることも、良い位置決め機構の条件です。
ワーク位置決め機構チェックリスト
ワーク位置決め機構を設計するときは、次の内容を確認するとよいです。
1. 基準
- ワークの基準面・基準穴を決めている
- 基準にする場所が安定している
- ばらつきの大きい場所を基準にしていない
- 次工程に必要な位置精度を考えている
2. 位置決め方向
- 高さ方向の基準を決めている
- 前後・左右方向の基準を決めている
- 回転方向のズレを防げる
- 同じ方向を過剰に拘束していない
3. ピン・当て・ストッパ
- ピンを使う場合、穴のばらつきを考えている
- 2本ピンで拘束しすぎていない
- 当て面やストッパに自然に当たる
- バリやゴミで位置がずれにくい
- 摩耗する部分を交換できる
4. クランプ・作業性
- 位置が決まってからクランプしている
- クランプ力でワークが動かない
- クランプ力でワークが変形しない
- ワークを自然にセットできる
- 手を入れるスペースがある
- ワークを取り出しやすい
まとめ
ワーク位置決め機構は、装置の安定性や品質に大きく関わる重要な部分です。
位置決めが不安定だと、加工位置、組付け位置、検査位置、センサー検出位置が安定しません。
ワーク位置決めでは、
基準を決めること
方向ごとに役割を分けること
ピンや当て面で拘束しすぎないこと
位置決め後にクランプすること
作業者がセットしやすいこと
が大切です。
良い位置決め機構とは、ワークを強く押さえ込む構造ではありません。
ワークが自然に基準へ入り、必要な位置だけが決まり、ばらつきは逃がせる構造
です。
初心者のうちは、ワーク位置決めを考えるときに、まず
どこで高さを決めるか、どこで前後左右を決めるか、どこを逃がすか
を書き出してみることをおすすめします。
次回は、
「クランプ機構の設計ポイント」
について解説します。