はじめに
ワークを治具にセットして、クランプで固定する装置。
CAD上では、ワークと位置決め部品が正しく配置されています。
ところが、実際に装置を動かしてみると……
「ワークの位置が毎回少しずつ違う!」
その結果、穴あけ位置がずれたり、組付け精度が安定しなかったりすることがあります。
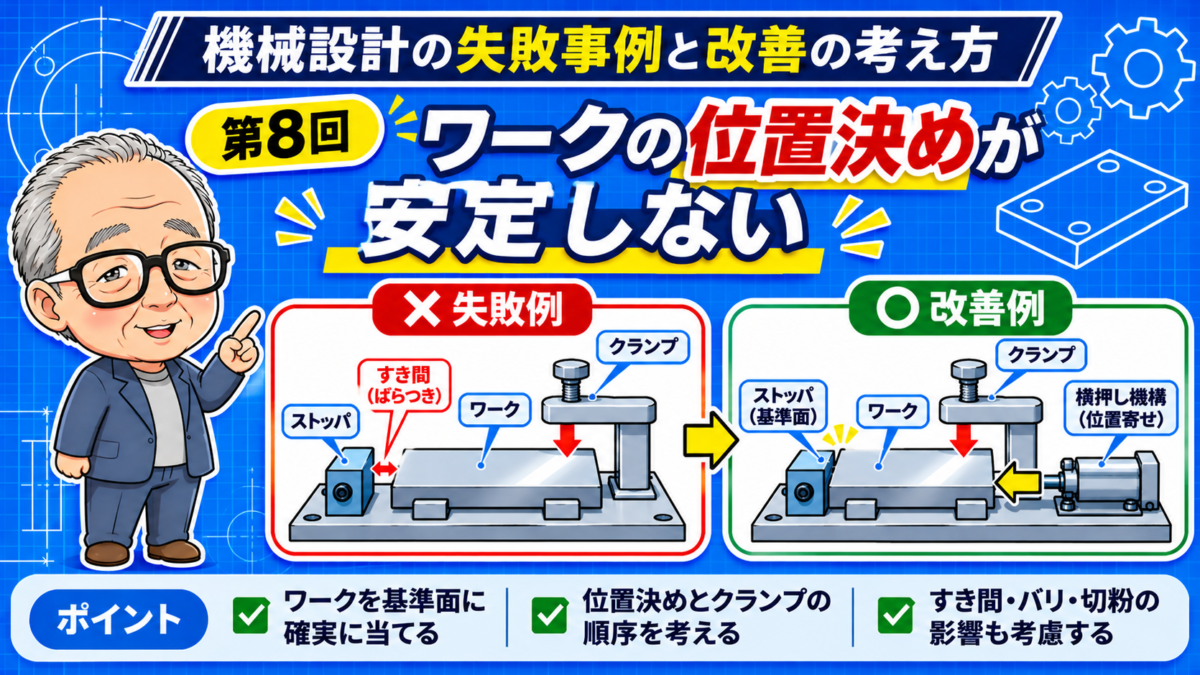
今回は、ワークの位置決めが安定しない原因と、その改善方法を紹介します。
こんな失敗が起きる
例えば、四角いプレート状のワークを治具にセットする構造を考えてみます。
ワークは下面の受け面に載せ、側面のストッパに当てて位置決めします。
その後、上からクランプして固定する構造です。
CAD上では、ワークがストッパに正しく当たっています。
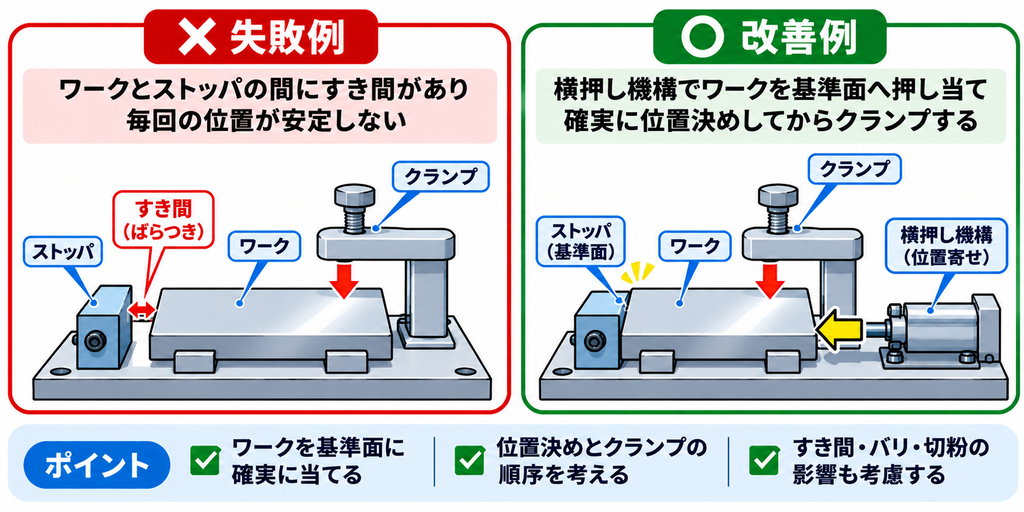
しかし、実際には作業者がセットするたびに、ワークとストッパの間にわずかなすき間が残っていました。
その状態でクランプすると、ワークはストッパに当たらない位置で固定されてしまいます。
クランプはできていても、正しい位置に固定されていない状態です。
なぜこの問題が起きるのか?
原因は、ワークが基準面に確実に当たる構造になっていないことです。
例えば、
- ワークを基準面へ押し付ける機構がない
- ワークのセット方向が分かりにくい
- 受け面に切粉やゴミがたまる
- ワークのバリがストッパに当たる
- クランプ時にワークが動いてしまう
といったケースです。
特に注意したいのは、ワークを置いただけで正しい位置に決まると思い込んでしまうことです。
実際には、ワークの寸法ばらつきや作業者のセット方法によって、位置が変わる場合があります。
位置決め部品が付いていることと、確実に位置が決まることは別なのです。
どう改善すればよい?
改善案①:基準面へ確実に押し付ける
ワークをセットしたあと、位置決めストッパへ軽く押し付けてから固定する構造にします。
例えば、
- ばね付きの押し当て機構
- 横押しクランプ
- ガイドによる誘い込み
- シリンダによる位置寄せ
などが考えられます。
重要なのは、ワークが基準面に当たった状態でクランプできることです。
改善案②:基準面と逃げを整理する
位置決めでは、すべての方向を強く拘束すればよいわけではありません。
例えば、プレート状ワークであれば、下面の支持点、側面の基準当て、端面のストッパというように、それぞれの役割を整理します。
ワークの寸法ばらつきがある方向には、必要な逃げを設けます。
過剰に拘束すると、かえってワークが浮いたり、セットしにくくなったりする場合があります。
改善案③:切粉やバリの影響を減らす
基準面に切粉やゴミがたまると、位置決め精度が安定しません。
そのため、必要に応じて、
- 基準当てを小さな接触面にする
- 切粉を逃がす溝を設ける
- 清掃しやすい構造にする
- ワークのバリが当たる部分に逃げを設ける
といった対策を検討します。
ただし、基準当ての接触面を小さくする場合は、接触圧力やワークの変形にも注意が必要です。
設計時に確認したいポイント
ワーク位置決め機構を設計するときは、次の項目を確認してみましょう。
- ワークの基準面が明確になっている
- ワークを基準面へ確実に当てられる
- クランプ前に位置決めが完了する
- ワークの寸法ばらつきを考慮している
- 切粉やバリで位置がずれない
- 作業者が無理なくセットできる
特に、クランプする前の状態でワークが正しい位置にあるかを確認することが大切です。
まとめ
今回のポイントは、
「位置決め部品があっても、ワークが基準に当たっていなければ位置は決まらない」
ということです。
ワーク位置決めでは、基準面を設けるだけでなく、そこへ確実に当てる構造が必要です。
設計するときは、
「このワークは、毎回同じ基準面に確実に当たるだろうか?」
と確認してみてください。
位置決めとクランプの役割を整理し、切粉やワークのばらつきまで考えることで、安定した装置設計につながります。
次回は、「クランプするとワークがずれる」 という失敗事例を紹介します。